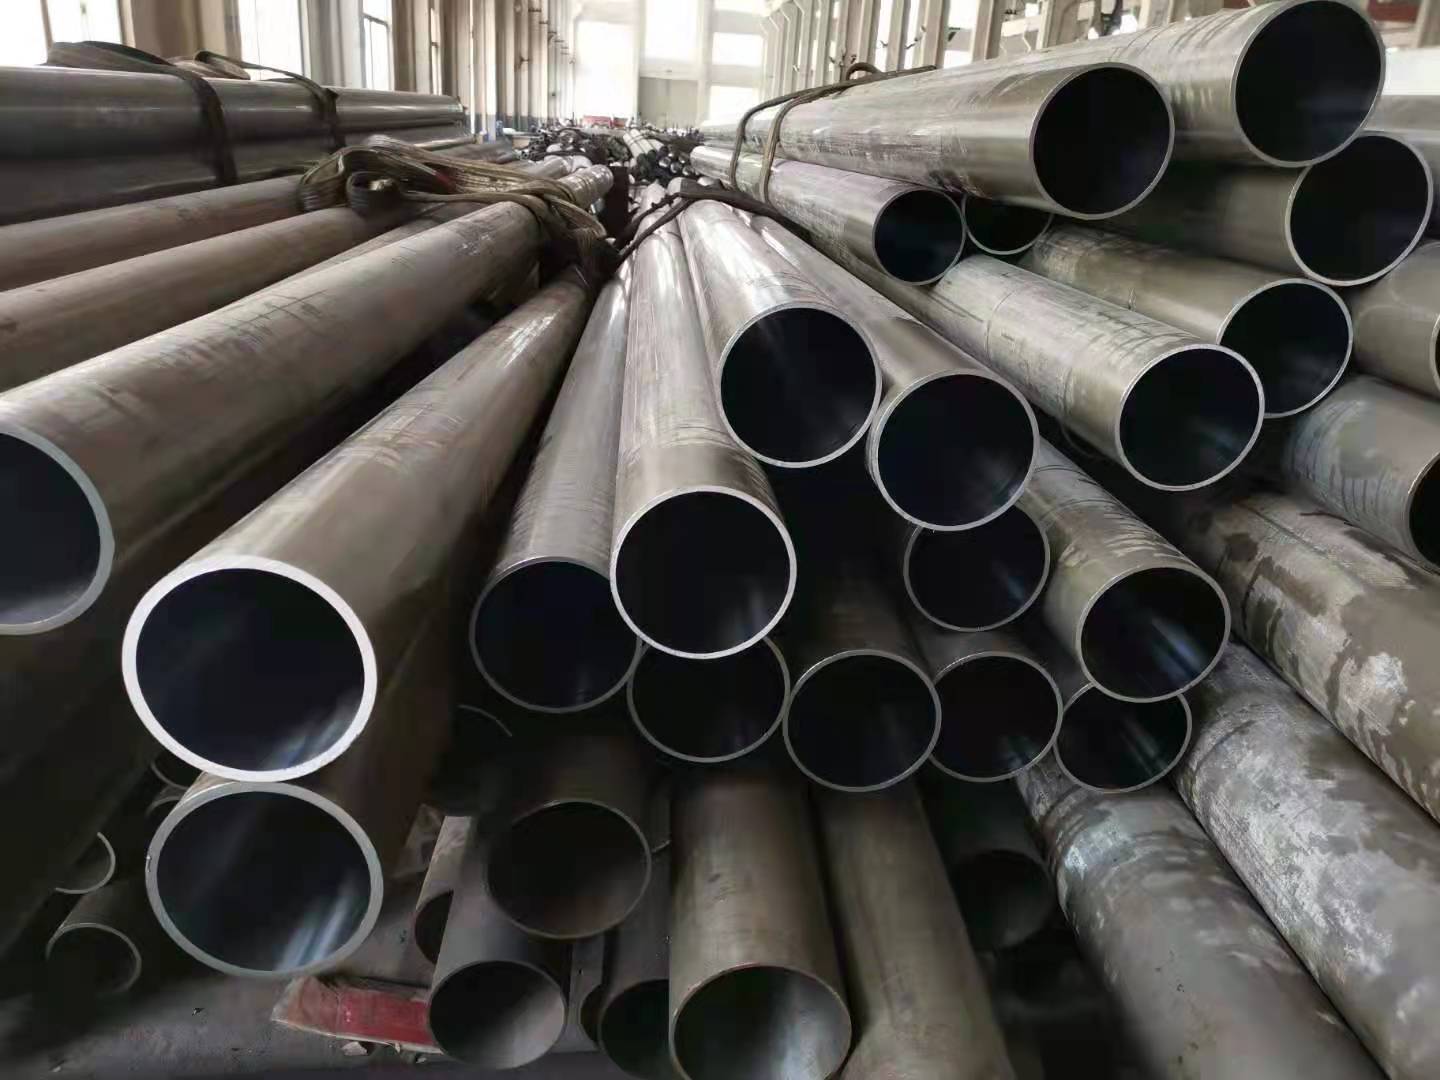
以下是:江苏省南通市绗磨管-【研磨管】设备齐全支持定制的产品参数
以下是:江苏省南通市绗磨管-【研磨管】设备齐全支持定制的图文视频
【九冶】持续拓展产品矩阵,现有
海安304气缸缸筒、
海门45号精拔杆、
如皋镀铬棒、
崇川调质镀铬棒、
扬州活塞杆、
无锡珩磨管厂、
镇江20号珩磨管厂等,满足不同场景需求。
绗磨管-【研磨管】设备齐全支持定制,
九冶管业(南通市分公司)为您提供
绗磨管-【研磨管】设备齐全支持定制的资讯,联系人:
高经理,电话:
【13963015351】。 江苏省,南通市 南通市地处中国华东地区、江苏东南部、长江入海口,东抵黄海、南濒长江,与上海、苏州灯火相邀,是上海大都市圈门户、扬子江城市群核心组成部分、中国首批14个沿海开放城市之一,集黄金海岸与黄金水道于一身,拥有海岸线284千米、长江岸线226千米。
想要直观了解绗磨管-【研磨管】设备齐全支持定制产品吗?别犹豫,快来观看我们的视频,让产品自己说话!
以下是:江苏南通绗磨管-【研磨管】设备齐全支持定制的图文介绍

无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,绗磨管出现交错起伏的峰谷现象, 滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。珩磨管精密管液压油缸管油缸缸筒所用的钢管材质珩磨管、精密管、液压油缸管、油缸钢筒所用的钢管材质:标准:GB8713-

无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象, 滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。 绗磨管几大优点:1、提高表面粗糙度,粗糙度基本能达到Ra≤0.08µm左右。 2、修正圆度,椭圆度可≤0.01mm。 3、提高表面硬度,使受力变形,硬度提高HV≥4° 4、加工后有残余应力层,提高疲劳强度提高30%。 5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。


冷拔方式:生产高精度冷拔管──液压缸体与传统的切削工艺比较,绗磨管具有以下特点:(1)生产效率高:用传统的方法生产一根内径420毫米,12米长的缸筒需154小时,用冷拔方法生产只需4分钟。(2)率高:由于镗孔的滚压头兼起导向作用,在切削过程中,毛坯管由于自重产生挠度,致使滚压头和镗刀走偏,造成废品。率只能达到60%左右,而用冷拔方法生产,率可达95%以上。(3)金属利用率高:用传统的镗孔方法制造缸体,金属利用率只有50-70%。用拉拔方法生产时,金属不但不被切削成铁末,反而可以得到30%的延伸,金属利用率可达95%。(4)能改善成品管金属的机械性能:用拉拔方法生产,使毛坯得到30%以上的塑性变形,由于加工硬化而使成品管金属的强度限大为提高。一般在成品管内层强度限提高达60%。高精度冷拔管是用无缝热轧钢管、直缝焊管为坯料,经过化学处理后在专用冷拔机上,通过特种变形原理设计的模具进行拉拔,生产出高精度管。其尺寸精度达H10~H8,直线度达0.35~0.5mm/m,表面粗糙度达Ra1.6-0.4。


九冶管业(南通市分公司)位于海安市南海大道与永安南路交叉口东180米升维科技产业园5幢,占地2万平方米,注册资金500万,现有员工100多人,拥有先进工艺的标准化 江苏南通45#气缸缸筒、南通本地75*60珩磨管生产线,生产工艺先进而成熟。我们热切地期盼与四方宾客携手共进!


您是想要在江苏省南通市采购高质量的绗磨管-【研磨管】设备齐全支持定制产品吗?九冶管业(南通市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的绗磨管-【研磨管】设备齐全支持定制产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:高经理-【13963015351】,地址:《江苏省南通市海安市南海大道与永安南路交叉口东180米升维科技产业园5幢》。